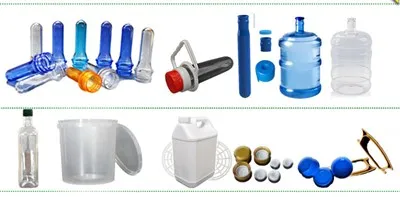
Bir ön kalıp tedarikçisi olarak, şekillendirme işlemi sırasında ön kalıp kalıpları içindeki malzemelerin karmaşık dansına tanık olma ayrıcalığına sahip oldum. Bilim ve mühendisliğin bir araya gelerek sayısız plastik ürünün yapı taşlarını oluşturduğu büyüleyici bir dünya. Bu blog yazısında, sektördeki deneyimlerimden yola çıkarak, şekillendirme süreci sırasında bir preform kalıbındaki malzeme akış özelliklerine ilişkin bazı bilgileri paylaşacağım.
Preform Kalıp Şekillendirmenin Temelleri
Malzeme akış özelliklerine dalmadan önce, ön kalıp kalıpla şekillendirmenin temellerini hızla gözden geçirelim. Bir ön kalıp, daha sonra şişe veya kap gibi nihai bir ürüne üflenen plastik tüp benzeri bir yapıdır. Ön kalıp, erimiş plastiğin, plastiği istenilen ön kalıp geometrisine göre şekillendirmek için tasarlanmış özel bir kalıp olan bir ön kalıp kalıbına enjekte edilmesiyle oluşturulur.
Şekillendirme işlemi tipik olarak doldurma, paketleme ve soğutma dahil olmak üzere birkaç aşamayı içerir. Doldurma aşamasında erimiş plastik, yüksek basınç ve hızda ön kalıp boşluğuna enjekte edilir. Plastik daha sonra yolluk sistemi boyunca boşluğa akar, boşluğu doldurur ve kalıbın şeklini alır. Boşluk doldurulduktan sonra, çekmeyi telafi etmek ve tutarlı bir duvar kalınlığı sağlamak için ilave plastiğin enjekte edildiği paketleme aşaması başlar. Son olarak, ön kalıbın kalıptan çıkarılmadan önce soğutulduğu ve katılaştığı soğutma aşaması gerçekleşir.
Malzeme Akış Özellikleri
Bir ön kalıp kalıbındaki malzeme akış özellikleri, tutarlı boyut ve özelliklere sahip yüksek kaliteli ön kalıplar elde etmek için çok önemlidir. Şekillendirme işlemi sırasında malzeme akışını etkileyen temel faktörlerden bazıları şunlardır:
Viskozite
Viskozite, bir akışkanın akmaya karşı direncinin bir ölçüsüdür. Erimiş plastik durumunda viskozite, bunun yolluk sistemi içerisinden ve ön kalıp boşluğuna ne kadar kolay akabileceğinin belirlenmesinde önemli bir rol oynar. Daha yüksek viskoziteli plastikler akmak için daha fazla basınç gerektirir; bu da eksik doldurma, kaynak çizgileri ve ön kalıpta aşırı gerilim gibi sorunlara yol açabilir. Öte yandan, düşük viskoziteli plastikler daha kolay akabilir ancak aynı zamanda parlama ve diğer kusurlara daha yatkın olabilirler.
Bir preform kalıp tedarikçisi olarak, viskozite ve diğer özelliklerine göre uygulamaları için doğru plastik reçineyi seçmek amacıyla müşterilerimizle yakın işbirliği içinde çalışıyoruz. Ayrıca plastiğin boşluk boyunca düzgün ve eşit bir şekilde akabilmesini sağlamak için yolluk sisteminin ve ön kalıp kalıbının tasarımını da optimize ediyoruz.
Sıcaklık
Sıcaklık, bir ön kalıp kalıbındaki malzeme akışını etkileyen bir diğer kritik faktördür. Erimiş plastiğin sıcaklığı, optimum akış için doğru viskoziteye sahip olduğundan emin olmak amacıyla dikkatli bir şekilde kontrol edilmelidir. Sıcaklık çok düşükse plastik çok viskoz hale gelebilir ve akması zorlaşabilir, sıcaklık çok yüksekse plastik bozulabilir veya bükülebilir.
Plastik sıcaklığın yanı sıra ön kalıp kalıbının sıcaklığı da malzeme akışında rol oynar. Plastiğin serbestçe akabilmesi ve boşluğun şeklini alabilmesi için kalıbın belirli bir sıcaklığa ısıtılması gerekir. Kalıbın soğutma sistemi de preformun eşit ve hızlı bir şekilde soğumasını sağlayacak, çarpılma ve büzülme gibi kusurları önleyecek şekilde dikkatlice tasarlanmalıdır.
Basınç
Basınç, erimiş plastiği ön kalıp boşluğuna zorlamak ve boşluğu tamamen doldurmasını sağlamak için kullanılır. Doldurma için gereken basınç, plastiğin viskozitesi, ön kalıbın boyutu ve şekli ve yolluk sisteminin tasarımı gibi çeşitli faktörlere bağlıdır.
Paketleme aşamasında büzülmeyi telafi etmek ve tutarlı bir duvar kalınlığı sağlamak için plastiğe ilave basınç uygulanır. Ön kalıpta aşırı strese ve diğer kusurlara yol açabilecek aşırı paketlemeyi önlemek için paketleme basıncı dikkatlice kontrol edilmelidir.
Kesme Hızı
Kayma hızı, erimiş plastiğin yolluk sistemi boyunca ve ön kalıp boşluğuna akarken deforme olduğu hızın bir ölçüsüdür. Yüksek kesme hızları plastiğin ısınmasına ve bozulmasına neden olarak renk bozulması, kırılganlık ve mekanik özelliklerin azalması gibi sorunlara yol açabilir.
Kesme hızını en aza indirmek için yolluk sistemini ve preform kalıbını pürüzsüz yüzeyler ve kademeli geçişlerle tasarlıyoruz. Ayrıca plastiğin boşluktan düzgün ve eşit bir şekilde akmasını sağlamak için enjeksiyon hızını ve basıncını da optimize ediyoruz, bu da kesme kaynaklı kusur riskini azaltıyor.


Preform Kalıp İçin Tasarım Hususları
Yukarıda açıklanan malzeme akış özelliklerine dayanarak, bir ön kalıp tasarlarken dikkate aldığımız çeşitli tasarım hususları vardır. İşte temel faktörlerden bazıları:
Yolluk Sistemi Tasarımı
Yolluk sistemi, enjeksiyonlu kalıplama makinesini ön kalıp kalıp boşluğuna bağlayan kanallar ağıdır. Yolluk sisteminin tasarımının malzeme akışı ve ön kalıbın kalitesi üzerinde önemli bir etkisi vardır.
Plastiğin viskozitesi, ön kalıbın boyutu ve şekli, enjeksiyon hızı ve basıncı gibi faktörleri hesaba katarak yolluk sistemi tasarımını optimize etmek için bilgisayar destekli tasarım (CAD) yazılımı kullanıyoruz. Malzeme akışını analiz etmek ve hava tuzakları ve kaynak hatları gibi potansiyel sorunları belirlemek için de simülasyonlardan yararlanıyoruz.
Boşluk Tasarımı
Boşluk, plastiği istenen ön kalıp geometrisine göre şekillendiren ön kalıp kalıbının parçasıdır. Plastiğin boşluk boyunca düzgün ve eşit bir şekilde akmasını, boşluğu tamamen doldurmasını ve kalıbın şeklini almasını sağlamak için boşluğun tasarımı dikkatlice optimize edilmelidir.
Pürüzsüz yüzeylere ve keskin kenarlara sahip hassas ve doğru boşluklar oluşturmak için gelişmiş işleme teknikleri kullanıyoruz. Ayrıca, ön kalıbın çıkarılmasını kolaylaştırmak için boşluğun duvarlarının inceltildiği açı olan boşluğun taslak açısına da çok dikkat ediyoruz.
Soğutma Sistemi Tasarımı
Soğutma sistemi, ısının ön kalıptan ve ön kalıp kalıbından uzaklaştırılmasından, plastiğin katılaşmasına ve ön kalıbın kalıptan dışarı atılmasına izin vermekten sorumludur. Soğutma sisteminin tasarımının çevrim süresi, ön kalıbın kalitesi ve kalıbın ömrü üzerinde önemli bir etkisi vardır.
Preformun eşit ve hızlı bir şekilde soğumasını sağlamak, bükülme ve büzülme riskini azaltmak için uyumlu soğutma kanalları gibi gelişmiş soğutma teknolojileri kullanıyoruz. Ayrıca enerji tüketimini ve kalıbın bakım gereksinimlerini en aza indirmek için soğutma sistemi tasarımını da optimize ediyoruz.
Çözüm
Sonuç olarak, şekillendirme işlemi sırasında bir ön kalıp kalıbındaki malzeme akış özellikleri karmaşıktır ve viskozite, sıcaklık, basınç ve kesme hızı dahil olmak üzere çeşitli faktörlerden etkilenir. Bir preform kalıp tedarikçisi olarak, bu faktörlerin önemini anlıyoruz ve preform kalıplarımızı tasarlarken ve üretirken bunları dikkate alıyoruz.
Gelişmiş tasarım ve üretim tekniklerini kullanarak, malzeme akışını optimize eden ve tutarlı boyut ve özelliklere sahip yüksek kaliteli ön kalıplar üreten ön kalıplar oluşturabiliyoruz. İster bir arıyor olunGeniş Ağızlı Preform Kalıbı, AKavanoz Preform Kalıbıveya birSıcak Yolluk Preform Kalıbı, uygulamanız için size doğru çözümü sağlayacak uzmanlığa ve deneyime sahibiz.
Preform kalıp ürünlerimiz ve hizmetlerimiz hakkında daha fazla bilgi edinmek istiyorsanız veya herhangi bir sorunuz veya sorunuz varsa lütfen bizimle iletişime geçmekten çekinmeyin. Sizden haber almayı ve hedeflerinize ulaşmak için sizinle birlikte çalışmayı sabırsızlıkla bekliyoruz.
Referanslar
- Beaumont, JP, Berges, JA ve Bhattacharya, S. (2011). Enjeksiyon Kalıp Tasarımı El Kitabı. Elsevier.
- Rosato, DV, Rosato, DV ve Krousgrill, CM (2000). Enjeksiyon Kalıplama El Kitabı. Kluwer Akademik Yayıncılar.
- Tadmor, Z. ve Gogos, CG (2006). Polimer İşlemenin Prensipleri. Wiley-Interscience.